Artykuł sponsorowany
Jak jony wapnia i magnezu w wodzie rozbijają emulsję chłodzącą i obniżają jakość powierzchni
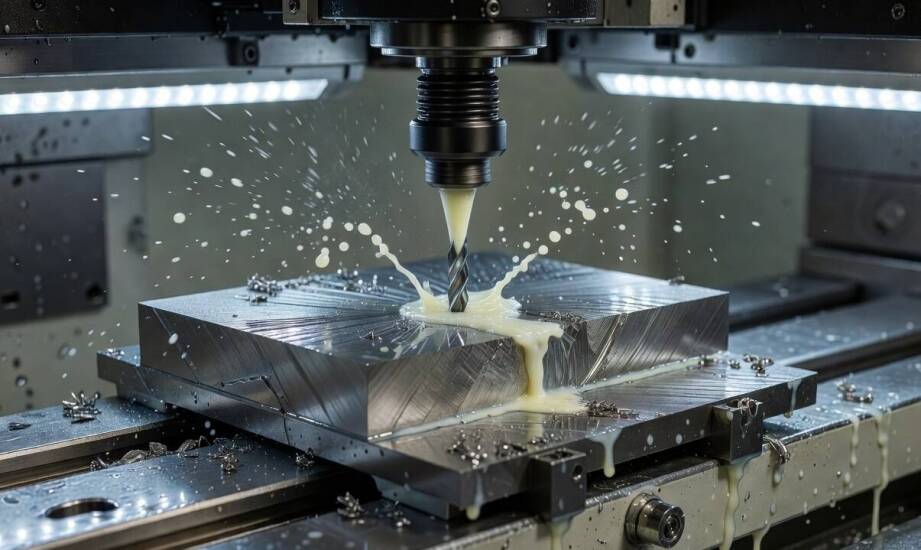
Przygotowanie wysokiej jakości emulsji chłodzącej do nowoczesnych obrabiarek CNC opiera się na umiejętnym mieszaniu specjalistycznego koncentratu z wodą. W wielu zakładach obróbki skrawaniem problem nagłego spadku jakości chłodzenia pojawia się z dnia na dzień, mimo konsekwentnego stosowania sprawdzonej chemii i restrykcyjnego utrzymywania zalecanego stężenia roboczego. Główną przyczyną takich wahań okazują się zazwyczaj parametry wody bazowej, a dokładniej stężenie obecnych w niej minerałów. Nawet najbardziej zaawansowana technologicznie receptura daje zupełnie inne rezultaty w zależności od parametrów fizykochemicznych środowiska wodnego, w którym ciecz pracuje na co dzień.
Przeczytaj również: Zbiorniki na AdBlue a ochrona środowiska – co warto wiedzieć
Jak jony wapnia i magnezu destabilizują chłodziwo?
Jony wapnia i magnezu bezpośrednio reagują z emulgatorami anionowymi stanowiącymi bazę koncentratów, tworząc nierozpuszczalne mydła wapniowe i magnezowe. Ten niepożądany proces chemiczny drastycznie osłabia cały układ emulgujący cieczy. Skutkuje to natychmiastowym powiększaniem się kropel oleju bazowego oraz ich postępującą agregacją, co ostatecznie prowadzi do utraty stabilności koloidalnej emulsji. W efekcie ciecz znacznie szybciej się rozwarstwia, traci swoją jednorodną postać i przestaje pełnić funkcje nośnika czynników smarnych.
Przeczytaj również: Różnice między kołnierzami motocyklowymi ochronnymi dla zawodowców a amatorów
Zjawisko to przybiera na sile w trakcie normalnej eksploatacji obrabiarki, kiedy woda nieustannie odparowuje ze strefy skrawania, a sole mineralne pozostają w zbiorniku. Cykliczne uzupełnianie układu twardą wodą wodociągową wprowadza dodatkowe ilości jonów dwuwartościowych przy każdej dolewce, przez co stężenie minerałów systematycznie rośnie. W warunkach bardzo wysokiej twardości, przekraczającej poziom 20°dH, obserwuje się wytrącanie twardych osadów i gęstego szlamu, a w skrajnych przypadkach wydzielanie wolnego oleju na powierzchni w postaci lepkiego kożucha.
Przeczytaj również: Dlaczego małe słoiki na przetwory są idealne dla drobnych producentów żywności?
Błędem technologicznym bywa również przejście w drugą skrajność. Użycie wody całkowicie zdemineralizowanej bez odpowiedniej korekty receptury wiąże się z silnym pienieniem układu. Nadmiar piany zapowietrza pompy wysokiego ciśnienia, utrudnia odczyty czujników poziomu i prowadzi do wylewania się chłodziwa ze zbiornika maszyny. Oczekiwana stabilność większości klasycznych emulsji wymaga zastosowania wody o średniej twardości, mieszczącej się w rygorystycznym przedziale od 5 do 20°dH.
Wpływ parametrów wody na zużycie narzędzi i wykończenie detalu
Rozwarstwiona i niestabilna emulsja traci swoje kluczowe właściwości trybologiczne, co bezpośrednio pogarsza odprowadzanie ciepła z newralgicznej strefy skrawania. Ograniczona pojemność cieplna zdegenerowanego płynu prowadzi do lokalnego przegrzewania się płytki wieloostrzowej oraz samego materiału obrabianego. Osłabiony film smarny gwałtownie zwiększa współczynnik tarcia, przez co rozgrzane wióry łatwiej przywierają do powierzchni i blokują rowki wiórowe narzędzia. Na gotowym detalu pozostają wówczas widoczne ślady przypaleń, zarysowania oraz uciążliwe zadziory wymagające dodatkowego gratowania.
Diagnostyka źródła problemu wymaga wnikliwej obserwacji środowiska wewnątrz maszyny. Obecność wspomnianej warstwy kremowej na lustrze cieczy, występująca pomimo prawidłowego stężenia mierzonego refraktometrem, niemal zawsze wskazuje na chemiczny rozpad emulsji wywołany twardą wodą. Na wewnętrznych ściankach zbiornika, prowadnicach i osłonach teleskopowych zaczynają odkładać się trudne do usunięcia osady mydlane, które z czasem twardnieją.
Zdegenerowana chemia oznacza również drastyczny spadek buforu alkalicznego, zmniejszając ochronę antykorozyjną maszyny i materiału. Na detalach wykonanych z żeliwa i niestopowej stali węglowej pojawiają się rdzawe wykwity, nawet przy zastosowaniu świeżego koncentratu tuż po wymianie cieczy. Twarda woda często niesie ze sobą dodatkowy balast w postaci chlorków i siarczanów, które inicjują zjawisko niszczącej korozji wżerowej.
Precyzję w zaawansowanych procesach obróbki skrawaniem wyznacza ostatecznie nie sam koncentrat, lecz całe środowisko wodne odpowiedzialne za utrzymanie stabilności układu. Skrupulatna kontrola twardości wody używanej do pierwszego napełnienia oraz codziennych dolewek to technologiczna konieczność w nowoczesnym parku maszynowym. Producent specjalistycznych środków smarnych i chłodziw obróbczych VECO analizuje rzeczywiste warunki pracy cieczy, wspierając zakłady przemysłowe w doborze preparatów odpornych na trudne środowisko wodne. Złożone układy zasilania obrabiarek wymagają stabilnych produktów pozbawionych tendencji do tworzenia mydeł. Pełną ofertę takich rozwiązań dla przemysłu dostarcza Modex-Oil Łucja Strzelecka w Spadku, zapewniając ciągłość procesów technologicznych. Regularne monitorowanie twardości węglanowej, stosowanie odpowiedniej stacji uzdatniania lub korygowanie parametrów wody pozwala zachować długą żywotność emulsji i powtarzalną jakość produkowanych detali.
Kategorie artykułów
Polecane artykuły

Dlaczego małe słoiki na przetwory są idealne dla drobnych producentów żywności?

Blaty granitowe do łazienki

Produkcja kotłów wodnych na pelet
